A passagem de bobina costuma ser vista como um passo curto entre uma ordem de produção e a seguinte. Na realidade, é um ponto de controle de todo o processo de corte longitudinal. A forma como uma bobina é recebida, centrada, aberta, guiada e introduzida na linha afeta o contato do operador, a aderência da tira, o estado das bordas, o tempo de ajuste e a estabilidade das primeiras bobinas acabadas.
Para processadores que trabalham com tira fina, sensível ou de alto valor, uma passagem improvisada pode causar mais do que um atraso. Uma entrada mal preparada pode provocar deriva lateral, manipulação excessiva, contato superficial ou ajustes apressados no cabeçote de corte. A melhor abordagem não é simplesmente tornar as trocas de pedido mais rápidas, mas torná-las repetíveis: a mesma sequência verificada, responsabilidades claras e posições de máquina conhecidas em cada ocasião.
Este artigo explica como compradores e equipes de produção podem ver a **passagem de bobina na linha de corte longitudinal** como um processo controlado. É um guia prático que não substitui o manual de operação do fabricante do equipamento, a avaliação de riscos na planta, o treinamento nem os requisitos de segurança vigentes.
## Por que a passagem merece atenção técnica
Uma linha de corte longitudinal leva uma bobina larga por múltiplas funções interligadas: manipulação de bobina, alimentação, guiamento de entrada, corte longitudinal, tratamento de aparas, controle de tensão e bobinamento. Durante a passagem, a tira ainda não está em estado estável. O operador pode estar confirmando o alinhamento, fixando um início de tira seguro e verificando se a tira segue o percurso previsto antes de acelerar a linha.
Isto torna o módulo de entrada especialmente importante. Uma bobina pode estar bem caracterizada e o cabeçote de corte bem ajustado, mas os primeiros metros de tira ainda podem ser afetados se o centrado da bobina ou o guiamento da tira não forem consistentes. Uma passagem repetível reduz a necessidade de correções de última hora e ajuda a equipe a identificar se um problema de qualidade se origina no carregamento da bobina, no guiamento de entrada, no cabeçote de corte ou a jusante.
Também melhora a entrega entre etapas. Quando cada troca de pedido usa os mesmos pontos de controle, os turnos podem comparar resultados de ajuste, registrar exceções e melhorar o processo sem depender da memória de um operador.
## 1. Começar pela bobina e pelo plano de carga
Antes de a bobina chegar ao desbobinador, confirme os dados do pedido que afetam o ajuste: largura da bobina, faixa de espessuras, diâmetro interno e externo, peso da bobina, estado do material, sensibilidade superficial e larguras de tira requeridas. O método de manipulação deve corresponder ao tamanho real da bobina e à capacidade nominal do equipamento em uso. Não se baseie apenas na estimativa visual quando existirem documentos do pedido ou identificação da bobina.
O plano de carga também deve definir a orientação de colocação da bobina e a direção de alimentação antes de movê-la para sua posição. Uma bobina bem orientada reduz a manipulação posterior ao carregamento. A equipe deve poder verificar a orientação prevista de relance, em vez de descobri-la quando a tira já está parcialmente dentro da linha.
Para compradores que especificam uma linha nova, esta é a razão pela qual o percurso do carro de bobinas, a capacidade de elevação, a geometria do suporte e o acesso à linha merecem tanta atenção quanto a capacidade do cabeçote de corte. O carro de carga deve permitir uma entrega controlada ao desbobinador, não acrescentar outro ajuste manual desajeitado. A configuração adequada depende dos dados da bobina e do layout, portanto deve ser confirmada durante a revisão técnica.
## 2. Preparar um percurso de passagem limpo e visível
Uma vez fixada a bobina, o próximo objetivo é tornar visível o percurso previsto da tira. Retire o material de embalagem solto, confirme que a mesa de entrada e os rolos guia estejam livres de obstáculos desnecessários e assegure que os equipamentos móveis relacionados estejam em posição. O objetivo não é ordenar por estética, mas ver o início da tira, os pontos de contato do guiamento e os possíveis pontos de aprisionamento antes de começar o movimento.
Em processos que usam rolos de retenção, faca separadora, rolos de aperto ou rolos de entrada motorizados, sua posição e sequência devem estar definidas na instrução de trabalho. A equipe deve saber qual dispositivo estabelece primeiro o controle da tira e qual permanece separado até que o início da tira o atravesse. Isto reduz a possibilidade de duas operações se oporem ou de a tira se mover de forma inesperada durante um ajuste.
Um percurso de passagem bem projetado também facilita a proteção do material exposto. Para tira polida, revestida ou fácil de riscar, revise as superfícies de contato e a limpeza de rolos ou mesas antes da passagem. As marcas superficiais costumam ser custosas porque podem aparecer só quando a bobina já está avançada na produção.
## 3. Centrar a tira antes de exigir correção do cabeçote
O guiamento de bordas não substitui uma má colocação da bobina. Sua função é estabelecer e manter a referência prevista da tira na entrada. Se a bobina começar muito descentrada, o operador pode ser obrigado a corrigir com frequência, o que aumenta o risco de contato com as bordas e de deriva lateral.
Uma boa prática é definir um simples passo de verificação de alinhamento antes de o início da tira chegar ao cabeçote de corte. A equipe confirma a linha central da bobina, os ajustes do guiamento de entrada e se o percurso previsto da tira coincide com a ordem de produção. Se houver marcas visuais de centro, escalas ou indicadores digitais de posição, use-os de forma consistente e registre qualquer ajuste não padrão exigido pelo pedido.
No primeiro avanço lento da tira, observe se ela entra em esquadro e se a tendência de aderência muda após cada equipamento de entrada. Uma correção pequena e precoce a velocidade segura é mais fácil de entender do que uma correção grande quando muitos rolos, facas e dispositivos de tensão já atuam sobre a tira.
Para uma visão mais ampla do fluxo tecnológico da linha, veja [o que é o corte longitudinal](/noticias/o-que-e-corte-longitudinal/). A chave da disciplina nas trocas de pedido é simples: cada módulo deve receber a tira em condições controladas do módulo anterior.
## 4. Tratar o primeiro avanço da tira como fase de verificação
O primeiro avanço da bobina deve ser feito com intenção. É a fase de confirmar a direção da tira, o estado de seu início, a aderência básica e a relação entre o equipamento de entrada e o cabeçote de corte. A linha deve ser mantida em um modo seguro e controlado até que a equipe confirme que a tira está bem posicionada e não há contatos inesperados.
Mantenha responsabilidades claras. Uma pessoa deve coordenar a sequência onde o procedimento na planta o exigir; as demais devem se posicionar onde a comunicação visual seja possível e segura. Os controles, as paradas de emergência e as zonas ao redor de peças giratórias devem permanecer acessíveis. Nenhum operador deve entrar em zonas perigosas para "seguir" a tira enquanto o equipamento está em marcha.
Um registro de ajuste útil pode incluir o código da bobina, o número do pedido, as referências do guiamento de entrada, condições anômalas de manipulação, o tempo até a marcha estável e as ações corretivas se a primeira passada não se aderiu como esperado. Com o tempo, esta informação revela fontes repetidas de variação no ajuste e ajuda a equipe técnica a decidir se é preciso ajustar o guiamento, mudar a instrução de trabalho ou revisar a mecânica.
## 5. Proteger a qualidade da tira através do cabeçote de corte
Quando o início da tira chega ao cabeçote de corte, o foco passa da colocação da bobina para a alimentação controlada. A tira deve chegar sem deriva lateral excessiva nem tensão instável. Um cabeçote não pode entregar de forma consistente as larguras de tira e o estado de borda previstos se a alimentação às facas varia de forma imprevisível.
O ajuste das facas, a seleção de separadores, a sobreposição e a folga devem ser definidos para o material e o tipo de corte por pessoal qualificado, segundo o procedimento documentado da linha. Durante a passagem, a pergunta prática é se a tira está entrando nas facas na posição prevista e se as primeiras tiras são estáveis ao sair do módulo de corte.
Se as primeiras tiras mostrarem deriva anômala, bordas danificadas, ondulação ou separação irregular, resista à tentação de seguir acelerando sem uma causa clara. Pare e revise o processo de forma controlada. A causa raiz pode estar no alinhamento a montante, no estado da tira, no ajuste da ferramenta, nas características de tensão ou em outro fator específico da linha. Registrar o estado antes de mudar costuma ser mais útil do que testar vários ajustes de uma vez.
## 6. Levar a repetibilidade ao padrão operacional
A repetibilidade nasce do projeto combinado com a disciplina operacional. Do lado do equipamento, o comprador pode revisar o posicionamento do carro de bobinas, a abertura do mandril do desbobinador, a disposição de rolos de retenção e faca separadora, o ajuste do guiamento de entrada, a visibilidade da linha, as proteções, os controles e o acesso para manutenção. Do lado operacional, as equipes precisam de passos de passagem documentados, regras de entrega, pontos de controle e um procedimento para relatar anomalias.
Uma lista de verificação prática deve ser curta o bastante para ser usada, mas específica o bastante para não omitir nada. Pode incluir identificação da bobina, confirmação de içamento e carga, orientação da bobina, equipamentos prontos, percurso desobstruído da tira, ajustes de guiamento, primeiro avanço controlado, inspeção da primeira tira e aprovação de marcha estável. A lista exata deve ser adaptada à configuração da linha e ao programa de segurança do cliente.
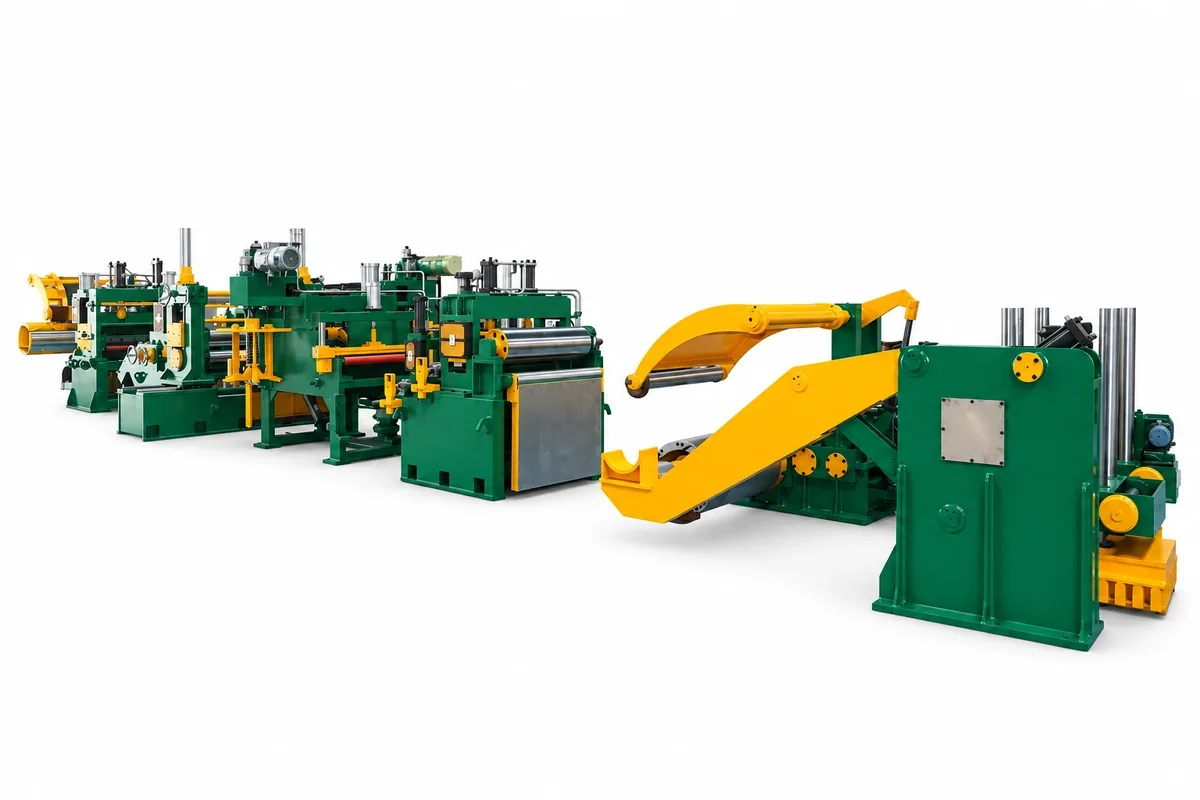
Para aplicações que exigem um controle estreito da tira, é útil envolver cedo o fornecedor do equipamento. Por exemplo, a revisão de projeto de uma [linha de corte longitudinal de tira fina 650 de alta precisão](/productos/linea-corte-longitudinal-fleje-fino-650-alta-precision/) deve considerar ao mesmo tempo a tira prevista, os materiais, o método de bobinamento a jusante e o fluxo de trabalho da planta. Nenhum componente isolado decide se a troca de pedido será repetível; o resultado vem da relação entre todo o processo, desde a entrada até o bobinamento.
## Perguntas que o comprador deve fazer antes de fechar a linha de corte longitudinal
- Como a bobina será carregada, centrada e transferida ao desbobinador para a tira real?
- Quais equipamentos de entrada controlam o início da tira durante a passagem e como se ajustam?
- O operador pode ver as referências-chave de entrada e do cabeçote a partir da posição de controle designada?
- Quais acessos, proteções e intertravamentos o equipamento tem para a passagem e os ajustes de rotina?
- Quais posições de operação, ajustes de guiamento e pontos de controle a equipe de produção deve documentar?
- Como a configuração da linha mudará com materiais sensíveis à superfície, tira estreita ou material de alto valor?
## Um início controlado cria um final estável
Uma troca de pedido rápida só tem valor se produzir uma linha estável. Um processo disciplinado de passagem de bobina na linha de corte longitudinal torna os primeiros metros de tira mais controláveis, as primeiras bobinas acabadas mais fáceis de avaliar e toda a troca mais repetível. Ao tratar a manipulação de bobina, o guiamento de entrada e a verificação da primeira passada como passos técnicos — e não como transições informais — os processadores podem construir uma base mais confiável para a qualidade e a produção.