Para um processador de bobinas, uma bobina de aço de 20 mm não é simplesmente uma versão mais espessa da chapa comum. Uma linha confiável de corte transversal de chapa grossa deve desbobinar, nivelar, medir, cortar e empilhar material pesado sem perder o controle da planicidade, da precisão de comprimento nem da qualidade superficial. A linha correta é escolhida a partir de todo o intervalo do processo —não apenas pela espessura nominal. O grau do aço, o limite de escoamento, a largura, o peso da bobina, os diâmetros interno e externo, o comprimento de chapa requerido e o processamento seguinte devem ser verificados antes de especificar o equipamento.
## Por que o processamento de bobina grossa exige outra abordagem
A bobina laminada a quente grossa pode trazer curvatura de bobina (coil set), curvatura transversal (crossbow), ondulação de borda (edge wave) e tensões residuais desiguais de um trecho a outro. Quando a tira é cortada em chapas, essas tensões podem se manifestar como empenamento ou deformação local durante a soldagem, a conformação, a usinagem ou o corte térmico. Uma chapa que parece boa sobre o transportador ainda pode se mover ou torcer no processamento seguinte.
A espessura magnifica o efeito de cada decisão mecânica. Um pequeno erro de folga, um apoio insuficiente ou uma tensão de entrada instável podem afetar toda a largura. Para material de 20 mm, a pergunta não é se a linha consegue mover a bobina, mas se consegue criar deformação controlada de forma repetível protegendo ao mesmo tempo rolos, estrutura, hidráulica, tesoura e a superfície do material.
## Como operam a linha de corte transversal e o nivelamento de chapa grossa
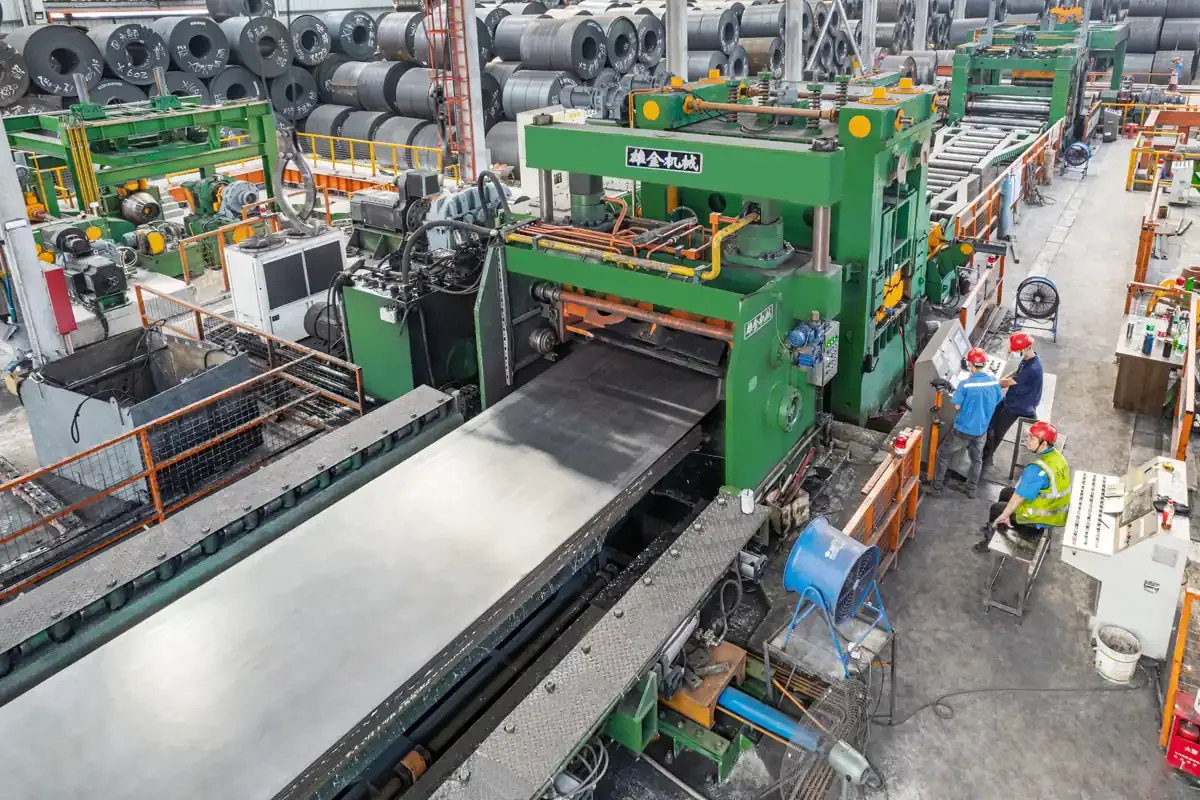
O processo começa na zona de manuseio de bobina. O carro de carga de alta capacidade, o mandril, o desbobinador e o sistema de retenção devem suportar a bobina com segurança e alimentá-la à linha sem movimentos descontrolados. Os rolos de aperto e a guia de entrada estabelecem um percurso estável da tira. A centralização da bobina é crítica porque um descentramento na entrada pode se converter em curvatura (camber), carga desigual nas bordas ou problemas de comprimento de corte mais adiante.
O nivelamento é a etapa central. Uma niveladora de múltiplos rolos flexiona a tira alternadamente acima e abaixo do limite de escoamento para reduzir a curvatura da bobina e os defeitos de forma. No processamento de chapa grossa, a niveladora precisa de apoio suficiente dos rolos, rigidez da estrutura, ajuste hidráulico e um método de ajuste que reflita o grau e a espessura reais do material. O objetivo não é a pressão máxima, mas uma deformação plástica uniforme em toda a largura e ao longo do comprimento, com forma de saída controlada e tensões residuais aceitáveis.
Após o nivelamento, a zona de medição e corte converte a tira contínua em chapa comercial. Conforme o comprimento requerido, o ritmo de produção e as características do material, a linha pode usar tesoura de parada, tesoura de acompanhamento ou outra disposição de corte projetada. A precisão de alimentação, a folga da tesoura, o estado das lâminas e a sincronização entre o sistema de medição e a tesoura influenciam a borda acabada. O transporte, o esquadrejamento e o empilhador devem depois manusear o volume de chapas sem danificar bordas nem permitir deslocamentos.
## Fatores técnicos que decidem o desempenho da linha
- **Força e rigidez estrutural.** Considere espessura, largura, limite de escoamento, diâmetro dos rolos, pressão de nivelamento e forças previstas. Uma alta potência nominal não basta se a estrutura, os rolos ou a hidráulica se deformarem sob carga.
- **Tensão e guia estáveis.** O freio do desbobinador, a pressão dos rolos de aperto, a guia de bordas e o controle de tensão devem ser coordenados para que a tira não arqueie, derive nem seja marcada.
- **Escolha da tesoura e qualidade da borda.** A folga das lâminas, a rigidez da tesoura, o estado das lâminas e o momento de corte devem ser verificados com material representativo, não presumidos a partir do valor de catálogo.
- **Medição e automação.** Encoders, medição de comprimento, gestão de receitas e intertravamentos dão à linha repetibilidade e permitem trocas seguras ao variar espessura ou grau.
- **Transporte e manutenção.** O carro de bobinas, as mesas de transferência, o empilhador, o tratamento de recortes e os pontos de içamento devem ser dimensionados ao peso real. A troca de rolos e o acesso à hidráulica afetam o tempo operacional durante a vida útil.
## Considerações por material
O aço laminado a quente pode trazer carepa, limite de escoamento variável e tensões residuais desiguais. Os graus de alta resistência podem exigir maiores forças de conformação e condições operacionais mais prudentes. O inox, o titânio e o cobre se comportam de forma diferente em recuperação elástica (springback), atrito, sensibilidade superficial e encruamento. Uma linha para múltiplas famílias de materiais deve ser projetada sobre um intervalo documentado de graus e um método claro de troca. Não presuma que um único ajuste dê o mesmo resultado com todo material.
Os projetos publicados da XIONGJIN —o projeto de linha de corte transversal de 1850 mm e o projeto de tesoura volante 1650— mostram como a largura, o intervalo de espessuras e o método de corte são tratados como entradas próprias de cada projeto. Para aplicações de corte longitudinal de chapa grossa, o projeto de corte longitudinal de chapa grossa de 2000 mm aporta outro ponto de referência. São exemplos individuais de equipamento, não parâmetros gerais para toda aplicação de aço de 20 mm.
## Como o comprador deve especificar a linha de 20 mm
Comece com uma matriz de materiais: espessuras mínima e máxima, larguras, graus, limite de escoamento, pesos de bobina, tamanhos de bobina, estado superficial e mix mensal previsto de produto. Adicione o comprimento de chapa acabada, a tolerância de largura, os objetivos de planicidade, os requisitos de borda de corte, o método de empilhamento, a velocidade da linha e as condições disponíveis de ponte rolante, superfície e eletricidade. Peça ao fornecedor que confirme os cálculos de força, o projeto de rolos e estrutura, a capacidade da tesoura, a filosofia de controle, as funções de segurança e o procedimento de testes com material representativo.
Os testes com amostra têm valor quando a linha deve alternar entre bobina pesada laminada a quente e produtos mais finos ou de maior resistência. Eles podem mostrar se a estratégia de nivelamento proposta controla a planicidade sem deixar marcas excessivas, se a tesoura alcança a borda requerida e se o empilhador manuseia a chapa acabada com confiabilidade. A aplicabilidade exata de qualquer configuração de 20 mm continua dependendo da verificação do material e do projeto da linha.
## Conclusão
Uma linha de corte transversal e nivelamento de chapa grossa é um sistema coordenado de manuseio de bobina, deformação controlada, medição, corte, empilhamento e automação. Para bobina de aço de 20 mm, a decisão de compra mais sólida baseia-se em todo o intervalo do processo e em evidências de testes —não apenas no rótulo da espessura. Uma especificação cuidadosa ajuda o centro de serviço a produzir chapas mais planas e uniformes protegendo ao mesmo tempo o equipamento, os operadores e a produtividade da etapa seguinte.