Uma linha de corte longitudinal é avaliada por mais do que as bobinas que processa. Para um centro de serviço de aço, um fabricante da etapa seguinte ou um produtor de componentes, a qualidade de cada borda cortada tem impacto direto na etapa seguinte. Uma borda afiada e controlada apoia a conformação, a soldagem, o revestimento, a estampagem e o manuseio seguro. Em compensação, uma rebarba instável pode gerar reclamações que aparecem muito depois de a bobina ter saído da linha.
Por isso o **controle de rebarba no corte longitudinal** deve ser visto como uma disciplina de todo o sistema da linha, não como um simples ajuste de configuração. As facas do cabeçote são o centro do resultado, mas o estado do material, o guiamento da tira, a tensão de entrada e saída, o bobinamento, as práticas de manutenção e o feedback de inspeção contribuem. O objetivo correto não é simplesmente tornar a rebarba menos visível, mas alcançar uma qualidade de borda repetível a uma velocidade de produção comercialmente útil para a tira verificada do comprador.
## Por que o controle de rebarba é um tema de negócio
A rebarba é a borda levantada ou rasgada que fica quando uma tira é separada. Seu tamanho e forma podem variar conforme o grau do material, a espessura, a dureza, o revestimento, a largura, o tipo de corte e as condições da linha. Mesmo quando a rebarba é pequena, a inconsistência custa: pode fazer uma bobina não servir para um processo seguinte sensível, aumentar o risco de manuseio, acelerar o desgaste das ferramentas de conformação ou exigir etapas adicionais de rebarbação e inspeção.
Para os centros de serviço, o risco comercial costuma ser acumulativo. Um corte no limite pode ser aceito num pedido, mas causar problemas quando essa bobina cortada é depois conformada por rolos, estampada, soldada ou usada no sistema de alimentação automática do cliente. Por isso o comprador precisa de uma expectativa acordada de qualidade de borda junto com as tolerâncias de largura de tira, curvatura, telescopagem e proteção superficial. O controle de rebarba não substitui essas características; pertence à mesma discussão de qualidade.
Na XIONGJIN MACHINERY, um projeto de corte longitudinal deve começar com uma matriz clara de materiais e produtos. A discussão técnica deve definir os graus de bobina, as faixas de espessura, as características de tração, as larguras de corte, os requisitos de bobina acabada e as aplicações seguintes importantes para o comprador. A adequação exata, a disposição de facas e a configuração da linha devem ser confirmadas tecnicamente para o caso real de operação.
## O que a rebarba revela sobre o processo de corte
O corte longitudinal rotativo é um processo de corte controlado. As facas circulares superior e inferior devem morder a tira com a relação correta para que o material primeiro se deforme plasticamente e depois se fracture de forma estável e previsível. Quando o processo de corte está equilibrado, a borda costuma mostrar uma combinação aceitável de borda arredondada, zona brunida, zona de fratura e rebarba limitada. Quando as condições se desviam, o perfil da borda torna-se um útil sinal de diagnóstico.
### A folga das facas deve corresponder ao material
A folga das facas costuma ser discutida como porcentagem da espessura, mas uma regra fixa não basta para decisões de produção. A resistência do material, a ductilidade, o revestimento e o estado de borda requerido influenciam o ajuste real. Uma folga viável para uma bobina de aço macio pode não dar o mesmo resultado em material de alta resistência, aço inoxidável ou outra espessura.
Uma folga excessiva pode causar uma fratura mais grossa e maior rebarba. Uma folga insuficiente pode aumentar a força de corte, acelerar o desgaste das facas e criar outro padrão de dano na borda. A resposta não é perseguir um número único para todos os casos, mas registrar os ajustes que deram o padrão para as famílias de materiais do comprador, confirmar o resultado mediante inspeção da borda e controlar a troca de pedido para restabelecer a relação aprovada.
### O estado das facas e a sobreposição merecem igual atenção
O fio, a geometria, a concentricidade e o estado de montagem das facas afetam o corte tanto quanto a folga nominal. Um fio desgastado ou danificado pode aumentar a carga de corte e tornar a qualidade da borda menos consistente num programa de corte. Uma sobreposição incorreta também pode alterar a linha de corte. Na prática, um programa de manutenção deve incluir critérios de inspeção significativos para o produto que se vende — não apenas um intervalo de calendário.
O operador também se beneficia de um método claro de reporte. Se um padrão de borda muda, a equipe de linha deve poder distinguir se a causa provável é o estado das facas, um erro de ajuste, a variação do material de entrada, a aderência da tira ou as características de tensão. Trocar facas sem identificar a causa pode ocultar um problema tecnológico repetido em vez de resolvê-lo.
## O controle de rebarba é uma disciplina de todo o sistema
### Estado da bobina, alimentação e guiamento de bordas
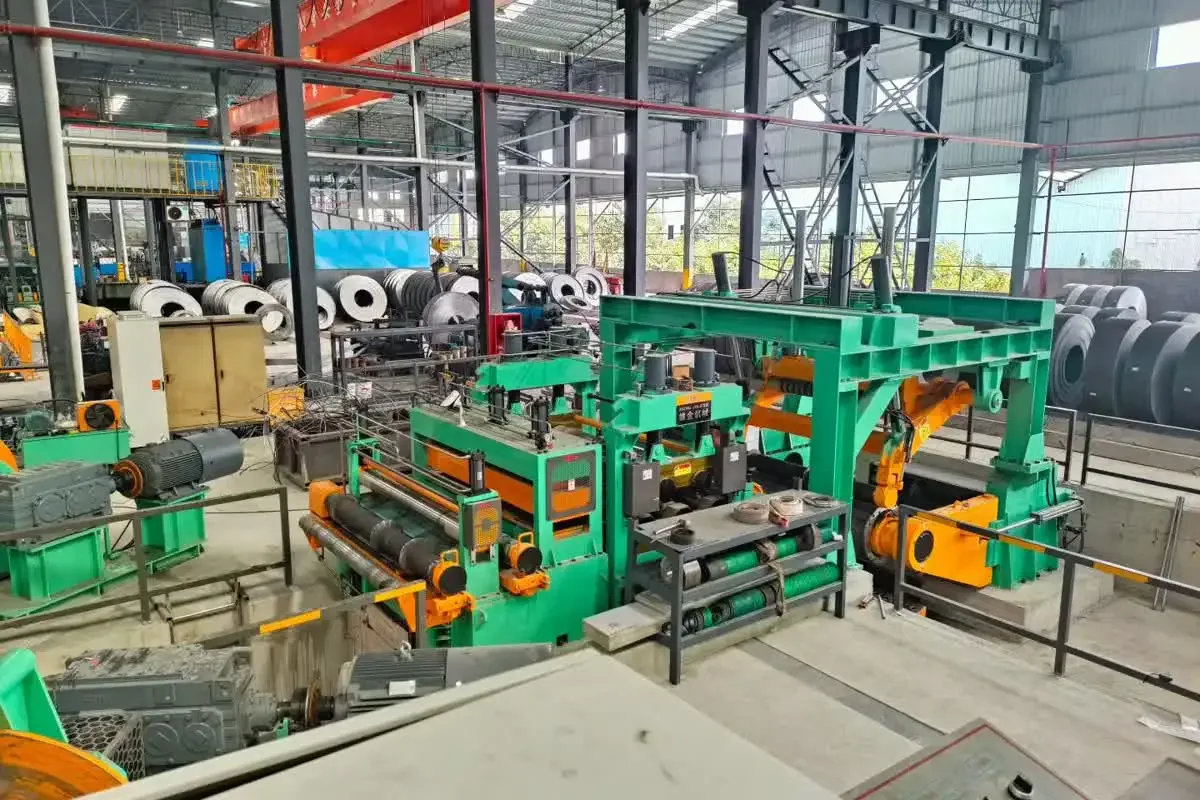
O corte longitudinal começa antes de a tira chegar às facas. Uma bobina com camadas deslocadas, bordas danificadas, mau enrolamento, forma residual e alimentação inconsistente pode dificultar um corte estável. Um bom módulo de entrada deve permitir uma carga segura da bobina e uma alimentação controlada, enquanto o sistema de guiamento estabelece um percurso de tira consistente. Se a tira se move lateralmente ou entra no cabeçote em condições variáveis, o ajuste de facas não pode dar o mesmo resultado em cada passada.
Esta é uma razão pela qual o comprador deve revisar todo o fluxo de material em vez de escolher um único cabeçote. O resumo publicado [O que é o corte longitudinal?](/noticias/o-que-e-corte-longitudinal/) é um ponto de partida útil para mapear as funções-chave desde a carga da bobina até o bobinamento. Para projetos que precisam de uma configuração de maior carga, a página do projeto verificado de corte longitudinal 1850 com cabeçote duplo da XIONGJIN ilustra o tipo de discussão de configuração específica do projeto que o comprador deve ter com o fornecedor do equipamento.
### A tensão e o bobinamento protegem o resultado após o corte
A borda da tira segue importando após sair das facas. Uma tensão insuficiente ou instável pode fazer as tiras derivarem, se afrouxarem, roçarem com partes da linha ou produzirem um mau enrolamento. Uma tensão excessiva pode causar outra série de problemas, incluindo marcas, deformação ou esforços desnecessários em material fino e sensível. A estratégia correta de tensão depende do material, do tamanho da tira, da disposição do separador, dos requisitos de bobina acabada e da capacidade da linha escolhida.
Por isso, a qualidade do bobinamento é parte do controle de rebarba em sentido prático. Uma borda limpa que depois é danificada por um manuseio instável da tira torna-se um problema de qualidade para o comprador. O separador, o equipamento de tensão, o tratamento de recortes e o controle do bobinador devem ser revisados como um sistema interligado. Por exemplo, a página do projeto verificado de corte longitudinal 1850 com cabeçote duplo e tensão por correia pode ajudar o comprador a perguntar sobre a disposição de tensão e o manuseio do material, enquanto a escolha final do equipamento deve ser confirmada conforme o processo requerido.
## Um processo prático de aceitação e manutenção
A qualidade de borda confiável é construída com feedback disciplinado. Durante a aceitação, comprador e fornecedor devem acordar como escolher as bobinas representativas, quais larguras de corte serão avaliadas, como as amostras de borda serão inspecionadas e quais condições de produção serão registradas. Isso cria uma linha de base em vez de deixar a aceitação num julgamento visual de uma só vez.
Em produção regular, um plano de controle útil costuma incluir as seguintes ações:
- Documentar ferramenta, folga, sobreposição e disposição de separadores para os trabalhos que deram o padrão.
- Inspecionar a primeira bobina após um ajuste ou troca de ferramenta, e depois amostrar periodicamente conforme o material e o risco de qualidade.
- Registrar observações sobre a bobina de entrada, incluindo bordas danificadas, preocupações de forma ou estados superficiais anômalos.
- Monitorar a aderência da tira, a resposta de tensão e o enrolamento da bobina acabada em vez de inspecionar apenas o cabeçote.
- Acompanhar a tendência de problemas de borda repetidos por família de material e tipo de corte para uma manutenção baseada em evidências.
O valor deste processo é tanto a velocidade quanto a qualidade. Quando a equipe pode vincular um estado de borda visível com os ajustes registrados e as características da linha, pode corrigir a causa real mais rápido. Isso reduz as bobinas de teste, melhora a repetibilidade do ajuste e dá à equipe comercial uma base mais confiável para discutir a qualidade da borda com o cliente.
## Como o comprador deve especificar a linha de corte longitudinal
O comprador às vezes solicita uma velocidade-alvo ou um peso máximo de bobina antes de definir a qualidade do produto que a linha deve proteger. Essas entradas importam, mas devem vir acompanhadas de um resumo completo da aplicação. Uma boa solicitação de cotação inclui os tipos de materiais, as faixas de espessura e largura, o peso da bobina, a faixa de resistência à tração se conhecida, as larguras de corte mínima e máxima, o número de tiras, as expectativas de qualidade de borda, os requisitos de bobinamento, as necessidades de automação e as aplicações seguintes.
Também é útil definir o trabalho difícil, não apenas a média. Uma linha que processará uma mistura de aço carbono, inoxidável, bobinas revestidas ou material de alta resistência pode precisar de ferramentas e estratégias operacionais distintas em todo o alcance. O comprador deve perguntar como se planejam a troca de pedido, o controle de tensão, o tratamento de recortes e o controle de qualidade para esses casos. Não deve assumir que uma configuração adequada para uma espessura ou liga servirá automaticamente para todo pedido futuro.
A XIONGJIN MACHINERY pode usar esta informação para desenvolver uma discussão técnica em torno do cabeçote adequado, do equipamento auxiliar, do controle e da disposição de manuseio do material. O melhor resultado é uma configuração verificada que conecta a entrada de material, os objetivos de borda cortada, os requisitos de bobina acabada e práticas operacionais sustentáveis — não um parâmetro destacado escolhido de forma isolada.
## Conclusão
O controle de rebarba no corte longitudinal é uma medida prática de quão bem uma linha de processamento de bobina é especificada, mantida e operada. A folga e o estado das facas são essenciais, mas operam dentro de um processo maior que inclui o estado da bobina, a alimentação, a aderência, a tensão, o bobinamento, a inspeção e o feedback de manutenção. Os centros de serviço que gerenciam esses fatores juntos estão melhor posicionados para proteger a qualidade da borda mantendo uma produção confiável.
Para um novo projeto de linha de corte longitudinal, o próximo passo eficaz é definir os requisitos reais de material e de qualidade de borda, e depois revisá-los com o fornecedor do equipamento antes de fechar a configuração. Essa abordagem mantém a discussão centrada nas necessidades tecnológicas verificadas e ajuda a converter uma simples observação de rebarba numa decisão técnica útil.