Para um centro de serviço de aço moderno, a automação já não é apenas uma forma de tornar a linha de processamento de bobinas mais rápida. A pergunta mais importante é se a linha consegue repetir um ajuste verificado, proteger a qualidade da tira, orientar o operador nas trocas de produto e conservar as informações de processamento que os clientes esperam cada vez mais. Uma linha rápida, mas sem disciplina de ajuste, pode gerar mais desperdício, retrabalho e risco do que valor.
Do ponto de vista de um fabricante de equipamentos de processamento de bobinas, a melhor estratégia de automação conecta o projeto mecânico, o controle de acionamentos, os sensores, a orientação do operador e os registros de produção. As funções concretas dependem do material, da largura, da espessura, do peso da bobina, do programa de corte e dos requisitos da etapa seguinte. Esses limites de aplicação devem ser confirmados na fase de engenharia; nunca devem ser presumidos a partir de um pacote genérico de automação.
## Por que a automação é hoje uma decisão de controle de processo
Os centros de serviço e os processadores sob encomenda costumam trabalhar com múltiplos graus de aço, larguras e volumes de pedido na mesma semana. Uma linha de corte longitudinal pode passar de uma bobina laminada a quente larga para um pedido de inox ou de metal não ferroso mais estreito. Uma linha de corte transversal pode passar de um pedido de produção padrão para um lote curto com requisitos mais rigorosos de planicidade ou comprimento. Cada troca cria oportunidades de ajuste incorreto, movimentos desnecessários, ajustes inseguros e primeiras peças não uniformes.
A automação cria valor quando controla a variação nesses pontos de decisão. Ela deve ajudar o operador a carregar o trabalho correto, confirmar o material correto, ajustar a linha com segurança e reconhecer quando o processo sai do intervalo previsto. Em outras palavras, a automação deve tornar o processo correto mais fácil de repetir.
## 1. O ajuste por receita deve reduzir a variação
Uma receita útil não é apenas um valor de velocidade salvo. Dependendo da linha, ela pode incluir o grau do material, a espessura e a largura nominais, o programa de corte alvo, a disposição das lâminas, as informações dos separadores, a posição da guia de entrada, os ajustes da rota, os parâmetros de referência de tensão, os parâmetros do bobinador, os ajustes da niveladora e os tempos de corte. A receita deve fornecer um ponto de partida controlado, permitindo ainda ajustes técnicos autorizados conforme as características reais do material.
Para o corte longitudinal, a disciplina de receitas pode reduzir erros na preparação de lâminas e separadores. Para o nivelamento e o corte transversal, pode ajudar a coordenar os parâmetros de referência da folga dos rolos, a calibração de alimentação, o controle do laço e a sequência de corte. A receita também deve mostrar o histórico de modificações e indicar quais ajustes exigem confirmação antes do arranque. Isso é especialmente importante quando o comprador processa materiais com características distintas mesmo com espessura nominal semelhante.
## 2. Os sensores devem proteger o processo, não apenas coletar dados
A automação se torna útil quando os sinais dos sensores levam a decisões. O diâmetro da bobina, a posição da tira, a velocidade da linha, a carga dos acionamentos, a altura do laço, a resposta de tensão e o comportamento da cauda da bobina podem ajudar o sistema de controle a detectar condições anormais. O sinal da guia de bordas pode ajudar a manter o alinhamento da tira. Os sinais de carga e posição podem apoiar movimentos mais seguros do carro de bobinas, dos rolos de aperto, das guias e de outros equipamentos de transporte.
A pergunta prática não é quantos sensores a linha tem, mas se o sistema os usa para gerar alarmes claros, intertravamentos, paradas controladas e informações de diagnóstico. O operador deve conseguir entender o que ocorreu e o que verificar em seguida. Uma interface bem projetada distingue um problema de material de um problema de ajuste, um problema mecânico e uma parada relacionada à segurança.
## 3. O controle de qualidade deve incluir o comportamento da tira
A velocidade da linha é apenas uma parte da produtividade. Uma linha de processamento de bobinas também deve entregar um produto utilizável. Dependendo da aplicação, o intervalo de qualidade pode incluir rebarba de corte, estado da borda, curvatura (camber), telescopagem, firmeza do bobinado, proteção superficial, planicidade, comprimento de corte e uniformidade no empilhamento ou amarração.
Por isso, a automação deve coordenar velocidade, tensão, guia, aceleração, desaceleração e paradas em vez de otimizar um único valor. A tira fina pode ser sensível à estabilidade de tensão e à guia de bordas. Um material mais pesado ou de maior resistência pode exigir mais do torque dos acionamentos, da rigidez da máquina, dos freios e do suporte do material. A niveladora pode precisar de uma abordagem distinta da endireitadeira quando o problema é a curvatura transversal (crossbow), a ondulação de borda (edge wave) ou o arqueamento central (center buckle). A capacidade exata de espessura, grau, velocidade e precisão continua sendo uma questão de projeto de linha a confirmar.
Por essa razão, o comprador deve perguntar como o sistema de controle vincula os ajustes do processo a verificações de qualidade mensuráveis. Mesmo quando a inspeção continuar parcialmente manual, o registro de produção deve facilitar a relação entre um defeito e um lote de material, uma versão de receita, uma mudança de ajuste ou uma decisão do operador.
## 4. Uma troca mais segura é um benefício de produtividade
A automação da troca deve reduzir a exposição a trabalhos de transporte evitáveis. Funções úteis: carregamento guiado de bobina, centralização automática, enfiamento controlado, ajuste motorizado da guia, posicionamento da rota por receita e uma lógica clara de estado seguro. Essas funções não eliminam a necessidade de operadores capacitados; elas os ajudam a executar a mesma sequência de forma consistente e a se manterem afastados de pontos de aprisionamento desnecessários ou equipamentos em movimento.
A segurança e a produtividade devem ser projetadas juntas. Um sistema de controle que obrigue o operador a ignorar alarmes ou a repetir etapas manuais de posicionamento acabará perdendo ambos os benefícios. Uma abordagem melhor combina zonas protegidas, informações visíveis de estado, lógica de habilitação, controle manual jog quando cabível e um procedimento de recuperação que explique como continuar após uma parada.
## 5. A rastreabilidade converte os dados de processamento em valor para o cliente
Para muitos centros de serviço, a saída útil não é apenas a bobina cortada ou o blank cortado, mas a confiança de que o material foi processado conforme o pedido e poderá ser identificado depois. Um registro prático de rastreabilidade pode vincular o ID da bobina de entrada, as informações de grau ou corrida (heat), o número do pedido, a versão da receita, o operador, os ajustes-chave, os resultados de inspeção e o ID da bobina ou do pacote de saída.
Essas informações apoiam os pedidos repetidos e a análise de causa raiz. Se um cliente relatar um problema de planicidade ou de bobinado, o processador pode revisar o histórico real do trabalho em vez de depender da memória. Se o mesmo material for processado novamente, a receita anterior pode servir de referência em vez de um atalho não verificado. A integração com o ERP ou o sistema de gestão de produção pode ser adequada, mas o escopo deve corresponder ao fluxo de trabalho real e às necessidades de armazenamento de dados do processador.
## Perguntas que o comprador deve fazer antes de especificar a automação
O comprador deve perguntar se o sistema proposto pode armazenar receitas de trabalho, gerenciar permissões de modificação, apoiar ajustes técnicos manuais, explicar alarmes, registrar inspeções de qualidade e exportar dados de produção. Também deve perguntar como o sistema opera quando as condições do material diferem da receita nominal, como o operador se recupera após uma parada e quais funções são padrão, opcionais ou exigem confirmação de aplicação.
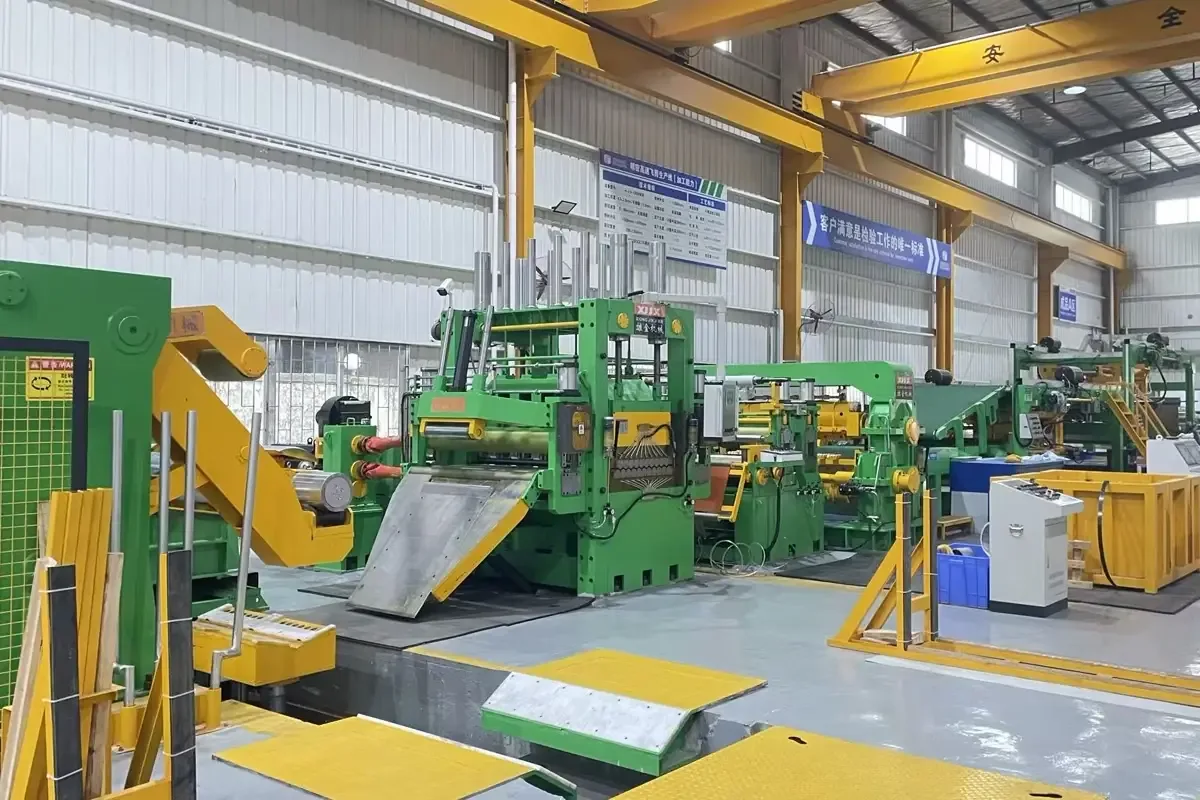
Também é útil considerar toda a linha em vez de apenas o gabinete de controle. Os projetos de referência da XIONGJIN —a linha de corte longitudinal com cabeçote duplo e tensão por correia, a linha de tesoura volante 1650 e a linha de corte transversal de 1850 mm— mostram por que as discussões de automação devem ser ligadas ao layout do processo e à estrutura real do produto.
## Conclusão
Os projetos mais sólidos de automação do processamento de bobinas não começam com promessas de velocidade máxima, mas com uma definição clara de repetibilidade, segurança, qualidade e fluxo de informações. O ajuste por receita, os sensores úteis, a tensão e a guia estáveis, as trocas mais seguras e os registros de produção rastreáveis podem tornar a linha mais fácil de operar e de melhorar.
Para qualquer linha nova ou melhorada de corte longitudinal, nivelamento ou corte transversal, o pacote de automação adequado depende do intervalo de materiais e dos objetivos de processo do cliente. Uma avaliação técnica detalhada deve confirmar as capacidades aplicáveis antes de escolher o equipamento e antes de fixar as expectativas de desempenho.